


汽车应用中镀锌钢焊接的基本技术
焊接镀锌钢 镀锌钢在汽车制造中扮演着至关重要的角色。这种材料能够增强耐腐蚀性,从而延长车辆的使用寿命。然而,焊工在镀锌钢焊接过程中面临着诸多挑战。常见问题包括锌的汽化(会产生有毒烟雾)和锌的脆化(会削弱焊缝强度)。解决这些挑战对于获得高质量的镀锌钢焊接效果至关重要。
要点总结
- 焊接 镀锌钢材需要进行适当的表面处理以去除污染物。这有助于提高焊接质量并减少缺陷。
- 锌烟对健康危害极大。务必确保通风良好,并使用个人防护装备,以防止有毒物质暴露。
- 焊接后重新涂覆锌层以恢复其耐腐蚀性。这一步骤对于延长焊接接头的使用寿命至关重要。
镀锌钢的特性
镀锌钢具有多种关键特性,使其适用于汽车应用。了解这些特性对于有效焊接至关重要。
| 财产 | 描述 |
|---|---|
| 密度 | 密度约为 7.85 克/立方厘米,是一种坚固轻便的材料。 |
| 熔点 | 锌涂层在约 420°C 时熔化,而钢基材在约 1400°C 时熔化。 |
| 抗拉强度 | 强度范围为 370 至 780 MPa,能够承受较大的拉力。 |
| 屈服强度 | 范围在 250 至 550 MPa 之间,表明该材料在不发生变形的情况下承受应力的能力。 |
| 延展性 | 良好的延展性使其能够成型和弯曲而不断裂。 |
| 硬度 | 一般范围在 130 至 250 HB 之间,表明其具有较强的抗变形能力。 |
| 耐腐蚀性 | 镀锌层具有很强的耐腐蚀性,在温和的环境下可使用 50 年以上。 |
| 化学抗性 | 在受控的 pH 环境下可耐受多种化学物质,但在强酸性或强碱性条件下可能会发生腐蚀。 |
与未镀锌钢相比,镀锌钢上的锌涂层会显著影响其焊接性能。主要特点包括:
- 由于锌层的特性不同,镀锌板的焊接性能也不同。
- 锌涂层的厚度和结构会影响焊接性能。
- 在气体金属电弧焊(GMA)过程中,电弧点燃时会出现问题,导致锌蒸发,从而影响电弧稳定性和保护气体流量。
这些特性和挑战凸显了了解镀锌钢焊接技术在汽车制造中的重要性。
焊接镀锌钢的挑战
焊接镀锌钢 这带来了诸多挑战,这些挑战既会影响焊接质量,也会影响焊工的健康。了解这些挑战对于在汽车应用中取得成功至关重要。
健康危害
焊工在焊接镀锌钢材时面临严重的健康风险。锌涂层在焊接过程中会产生有害烟雾。主要的健康危害包括:
| 健康危害 | 描述 |
|---|---|
| 吸入氧化锌烟雾 | 可能导致近期和长期的健康问题。 |
| 金属烟雾热 | 一种类似流感的疾病,症状包括发冷、发烧、恶心和全身疼痛。 |
| 慢性肺损伤 | 长期接触会导致肺炎和肺水肿等疾病。 |
| 铜缺乏症 | 锌摄入过量会导致铜吸收障碍,从而引发神经系统问题。 |
| 氧化铅暴露 | 与肺癌和脑癌等长期健康问题有关。 |
| 一般健康影响 | 包括眼睛、鼻子和喉咙刺激;头晕;肺部损伤;各种癌症;等等。 |
为降低这些风险,适当的通风和排烟系统至关重要。美国职业安全与健康管理局 (OSHA) 建议,在缺乏自然通风的区域,应为每位焊工配备机械通风系统,排气量至少为每分钟 2000 立方英尺 (cfm)。
焊接质量问题
焊接缺陷,例如气孔和裂纹,经常在以下情况下发生: 焊接镀锌 钢材。锌的存在会导致气体滞留,从而产生气孔。下表列出了各种焊接样品中气孔的发生率:
| 焊接 | 孔隙率(%) |
|---|---|
| W2 | 1.7 |
| W3 | 0.4 |
| W8 | 0.4 |
| W1 | 约6 |
| W4 | 约6 |
| W5 | 约6 |
| W6 | 约6 |
| W7 | 约6 |
| W9 | 约12 |
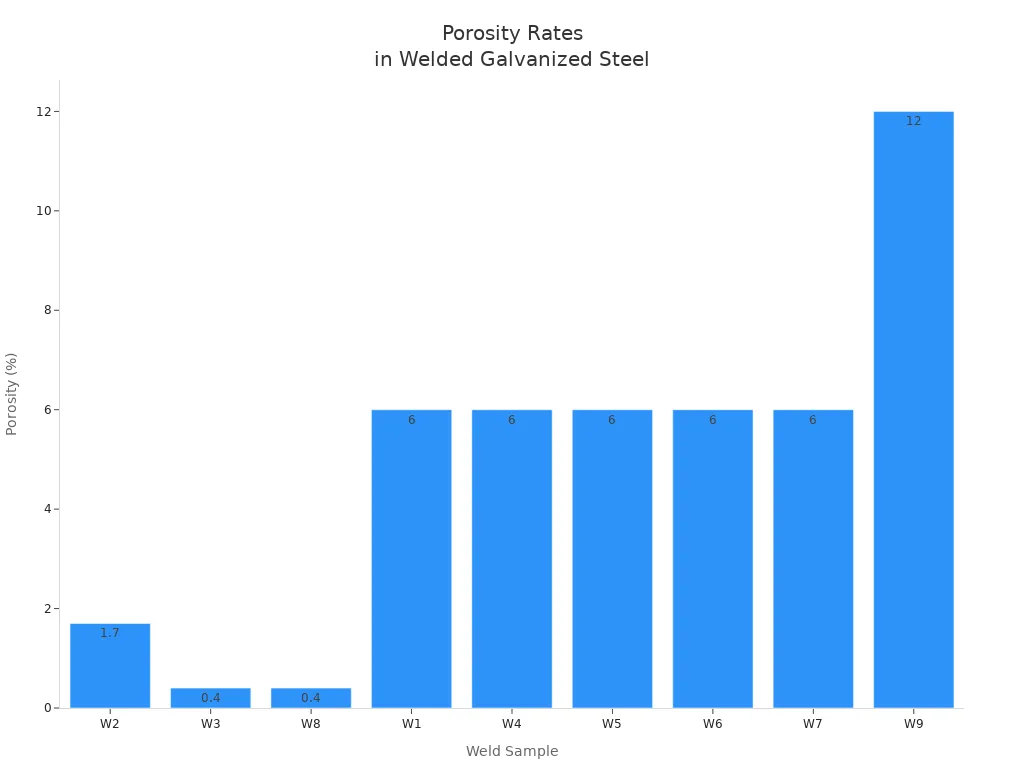
氢气、氮气和氧气等气体若处理不当,会导致孔隙率增加。此外,锌涂层脆化也会增加开裂的风险。
镀锌钢焊接前的准备技术
在汽车应用中,镀锌钢材的焊接前准备工作对于确保焊缝的强度和耐用性至关重要。正确的准备工作可以最大限度地减少缺陷,并提高焊缝的整体质量。以下是一些需要考虑的关键技术:
表面清洁
有效的表面清洁可以去除可能干扰焊接过程的污染物。以下是一些常用的清洁方法:
- 机械清洗该方法包括喷砂清理、手工清理和电动工具清理,能有效去除铁锈、油漆和其他污染物。
- 化学清洗碱性或酸性溶液均可去除有机污染物。以25份水兑1份酸的比例混合的弱酸性溶液尤其有效。
- 溶剂清洗用干净的布蘸取溶剂擦拭,有助于去除有机物,而不会再次沉积污染物。
| 清洁方法 | 描述 |
|---|---|
| 机械清洗 | 包括喷砂清理、手工清理和电动工具清理,以去除污染物。 |
| 化学清洗 | 利用碱性或酸性溶液去除有机污染物并准备表面。 |
| 溶剂清洗 | 包括使用干净的布蘸取溶剂,涂抹在表面上,以去除有机物。 |
清洁后,用清水彻底冲洗表面,去除所有残留物。焊接前,务必将表面完全擦干。
锌涂层去除
焊接前去除锌层会显著影响接头强度和耐腐蚀性。虽然去除锌层看似有利于避免焊接过程中锌的汽化,但这种做法会使钢材面临腐蚀风险。以下几点总结了去除锌层的影响:
| 证据点 | 描述 |
|---|---|
| 耐腐蚀性 | 锌涂层具有优异的耐腐蚀性,去除锌涂层会使钢材面临腐蚀风险。 |
| 焊接缺陷 | 焊接过程中锌会汽化,导致气孔和气泡,从而影响焊缝的完整性。 |
| 非熔接 | 气体金属电弧钎焊 (GMAB) 等技术可最大限度地减少锌的烧蚀并保持防腐蚀性能,从而增强接头强度。 |
边缘准备
适当的边缘处理对于获得最佳焊接质量至关重要。不同的加工方法会影响锌涂层和耐腐蚀性:
| 加工方法 | 对镀锌层的影响 | 耐腐蚀性 |
|---|---|---|
| 激光切割 | 使锌汽化 | 极易氧化 |
| 冲孔 | 部分锌层 | 优异的耐腐蚀性 |
| 冲压 | 部分锌层 | 优异的耐腐蚀性 |
| 滚轮去毛刺 | 锌的分布均匀 | 增强型防腐蚀保护 |
遵循这些准备技巧,焊工可以显著提高汽车应用中镀锌钢焊接的质量。适当的清洁、仔细考虑锌层去除以及有效的边缘处理,都有助于获得更牢固、更可靠的焊缝。
选择合适的镀锌钢焊接方法
在汽车应用中,选择合适的镀锌钢焊接方法对于获得高质量的焊缝至关重要。每种焊接方法都有其自身的优势和挑战,尤其是在焊缝质量和效率方面。
- MIG焊接这种方法具有较高的沉积速率和速度,但容易产生飞溅,且焊缝美观度欠佳。这些因素可能会影响薄镀锌钢部件的质量。
- 氩弧焊该技术能够提供更优异的控制性和更干净的焊缝,使其成为薄材料的理想选择。 氩弧焊 需要更高的技术水平,并且运行速度较慢,这在大批量生产中可能是一个缺点。
焊工还必须考虑焊接过程中焊接速度的影响。过快的焊接速度会导致焊缝中滞留气穴,进而造成烧穿和气孔。这些问题在焊接薄镀锌钢板时尤为突出。此外,飞溅的焊渣会粘附在工件上,需要进行成本高昂的焊后清理工作。
就成本和效率而言,点焊/激光混合焊接表现出色。由于焊接产量更高且维护需求更少,其运行成本比纯点焊降低了38%。 激光焊接 在各种材料厚度下,均表现出比传统方法更高的连接效率。
通过选择合适的焊接方法,焊工可以提高汽车应用中镀锌钢焊接的质量和效率。
镀锌钢焊接中的热控制策略
在镀锌钢焊接中,有效的温度控制至关重要。过高的温度会导致锌快速汽化,从而在焊缝中形成间隙和不均匀性。这种汽化会削弱焊缝的结构完整性,并使与母材的熔合变得复杂。氧化锌的存在会阻碍良好的粘合,最终导致焊接质量差。
为了缓解这些问题,焊工可以采取以下几种策略:
-
预热焊接前对镀锌钢进行预热可以显著提高焊接质量。三步法 激光缝焊该工艺能有效控制气孔,减少锌蒸气引起的缺陷。该方法在主焊接前去除锌层,从而提高拉伸剪切强度。事实上,该方法实现了10.2 kN的最大拉伸剪切强度,比传统方法提高了37%。 激光焊接。
-
可控热输入焊接过程中保持稳定的热输入至关重要。焊工应调整焊接速度和电流设置,以避免过热。较低的焊接速度有助于保持温度稳定,降低锌蒸发的风险。
-
冷却技术在焊接过程中和焊接后实施冷却技术有助于控制热量。使用喷水或空气冷却可以降低焊接区域的温度,最大限度地降低锌汽化的风险,并确保更牢固的焊接连接。
通过采用这些热控制策略,焊工可以在镀锌钢焊接中获得更高质量的焊缝,从而确保汽车零部件的完整性和耐久性。
镀锌钢焊接后注意事项
焊接后处理工艺对于确保汽车应用中镀锌钢部件的耐久性和完整性至关重要。焊接完成后,需要考虑多种因素来恢复其耐腐蚀性并确保焊缝质量。
恢复耐腐蚀性
焊接部位通常会失去保护性的锌镀层,从而容易发生腐蚀。为了解决这个问题,可以考虑以下处理方法:
| 治疗方法 | 描述 |
|---|---|
| 重新涂覆锌涂层 | 对焊接部位进行镀锌层修复,以恢复其防护性能。 |
| 热浸镀锌 | 一种有效修复保护层的方法。 |
| 热喷涂 | 另一种施加新的锌层以提高耐腐蚀性的方法。 |
此外,其他选择包括金属化、使用焊条或涂覆含锌量至少为 94% 的冷镀锌漆。
焊缝检查
焊缝检验对于识别可能影响结构完整性的缺陷至关重要。常用的检验方法包括:
| 检验方法 | 描述 |
|---|---|
| 目视检查 | 根据外观评价焊接接头的质量;使用量规进行几何评估。 |
| 磁粉检测 | 通过观察磁性粉末在缺陷处聚集的位置来检测表面缺陷。 |
| 涡流检测 | 通过测量缺陷引起的电导率变化来识别材料损伤。 |
| 射线照相检测 | 利用 X 射线或伽马射线来发现材料中隐藏的缺陷,尤其是在安全关键部件中。 |
| 超声波检测 | 利用声波,通过分析波形特征的变化来检测内部缺陷。 |
涂覆保护涂层
焊接后,涂覆保护涂层对于防止腐蚀至关重要。请按照以下步骤操作:
| 步 | 描述 |
|---|---|
| 表面处理 | 采用机械或化学方法去除焊接区域的镀锌层。 |
| 通风 | 确保通风良好,防止接触锌烟。 |
| 焊接技术 | 采用间歇焊接等技术来最大限度地减少锌的蒸发。 |
| 焊接耗材 | 选择低氢电极或药芯焊丝,以降低氢脆风险。 |
| 焊后清洁 | 清洁焊接区域,去除锌飞溅物或残留物。 |
| 涂层修复 | 使用富锌涂料或热喷涂修复镀锌层的任何损坏。 |
| 检查 | 采用无损检测方法进行检验,以确保焊接质量和完整性。 |
通过实施这些焊接后注意事项,焊工可以提高汽车应用中镀锌钢部件的耐久性和性能。
焊接镀锌 钢材加工面临着独特的挑战,包括有毒烟雾带来的健康风险和潜在的焊接缺陷。有效的焊接技术,例如适当的表面处理和通风,可以提高焊接质量。遵循安全建议,例如使用个人防护装备和确保充足的空气流通,有助于营造更安全的工作环境。
记住,保持耐腐蚀性至关重要。焊接后应重新涂覆锌层以保护焊缝。
常问问题
与此相关的健康风险有哪些? 焊接镀锌钢?
焊工在焊接过程中吸入氧化锌烟雾,可能会出现金属烟雾热和呼吸系统疾病。
如何提高镀锌钢的焊接质量?
适当的表面清洁、控制热输入以及选择正确的焊接方法可以提高焊接质量并减少缺陷。
焊接前是否需要去除锌涂层?
去除锌涂层可以提高焊接质量,但会增加腐蚀风险。建议采用能最大限度减少锌烧蚀的工艺。