


探索2025年用于切割铜和铝的脉冲激光解决方案
脉冲激光解决方案已经改变了 激光切割铜 以及铝。自 2020 年以来,高功率光纤激光器、更高的能源效率和实时自适应控制等技术的进步提高了精度并减少了浪费。
| 晋升类型 | 描述 |
|---|---|
| 能量等级 | 光纤激光器的功率现已超过 100 千瓦,大大提高了切割能力。 |
| 低热损伤 | 脉冲激光器可最大限度地减少热影响区,适用于精细加工。 |
要点总结
- 脉冲激光器可对铜和铝进行高精度切割,精度可达±0.001英寸。这种精度对于航空航天和电子等行业至关重要。
- 使用合适的辅助气体,例如氧气和氮气,可以提高切割速度和质量。这些气体有助于防止氧化并提高整体效率。
- 定期维护和对激光技术的了解对于获得最佳效果至关重要。操作人员应优先考虑安全和设备保养,以确保有效切割。
激光切割铜和铝:脉冲激光原理及优势
脉冲激光如何实现精确切割
脉冲激光器已成为首选的激光器,用于…… 激光切割铜 在现代制造业中,铝材也常被用于加工。这些激光器以短促而强烈的脉冲形式释放能量,从而实现高精度加工,并将热量传递到周围材料中。这种方法尤为重要,因为铜和铝都具有很高的导热性和反射率,使得传统加工方法难以奏效。
提示: 光纤激光器具有优异的光束质量和高峰值功率,这对于高效切割铜至关重要。
脉冲激光器工作原理的关键原理包括:
- 光纤激光器具有优异的光束质量和峰值功率,使其成为加工难加工金属的理想选择。
- 氧气辅助切割可提高速度和效率,而氮气可确保获得干净、无氧化物的表面。
- 聚焦激光束能够对切割过程进行精细控制,从而获得锋利、无毛刺的边缘。
通过比较性能指标,脉冲激光相对于传统切割方法的优势就显而易见了:
| 特征 | 脉冲激光器 | 传统方法 |
|---|---|---|
| 精确 | 精度高,公差为±0.001英寸 | 通常精度较低 |
| 热影响区 | 受热影响最小的区域 | 更大的热影响区 |
| 边缘质量 | 锋利、无毛刺的边缘 | 可能产生粗糙边缘 |
| 对切割过程的控制 | 利用聚焦激光束进行精细控制 | 控制力减弱,机械工具增多 |
光纤激光器在切割铜材时精度极高,通常可达到±0.001英寸的公差。该工艺可获得光滑的表面和极少的毛刺,从而保持材料的结构完整性。这些特性使得脉冲激光器适用于对标准要求极高的行业,例如航空航天、汽车制造和电子行业。
脉冲激光器还能最大限度地缩小热影响区,降低敏感元件遭受热损伤的风险。其短时高能脉冲能够实现清洁高效的加工,即使是对传统上难以加工的材料也能轻松应对。
笔记: 操作人员必须了解激光技术、安全规程和机器维护,才能使用脉冲激光系统获得最佳效果。
脉冲持续时间和形状对铜和铝的重要性
脉冲持续时间和形状对质量和效率起着至关重要的作用。 激光切割铜 以及铝。每个脉冲的持续时间决定了在给定时间内传递给材料的能量。超快脉冲,例如皮秒或飞秒级的脉冲,可以防止热扩散,并有助于保持工件的完整性。这种精度对于医疗器械制造和微电子应用至关重要,因为即使是微小的热影响也会影响性能。
不同的脉冲持续时间满足不同的工业需求:
- 飞秒激光器擅长进行复杂的切割和细节处理,通常几乎不需要或完全不需要后处理。
- 纳秒脉冲更适合大规模工业切割或焊接,因为稍大一些的热影响区是可以接受的。
研究表明,脉冲形状也会影响铝和铜焊接接头的机械、电学和热学性能。特定的脉冲整形方法,例如斜坡下降式整形,可以提高焊接稳定性和接头性能。机械强度和电阻之间的相关性凸显了优化脉冲形状以获得最佳焊接效果的重要性。
脉冲激光切割的性能指标包括功率范围、厚度能力、切割速度和精度:
| 指标 | 描述 |
|---|---|
| 功率范围 | 适用于工业应用的 1kW 至 6kW 以上功率 |
| 厚度能力 | 厚度达 30 毫米的铝板 |
| 切割速度 | 最高可达 140 IPM(英寸/分钟) |
| 精确 | 公差为±0.01毫米 |
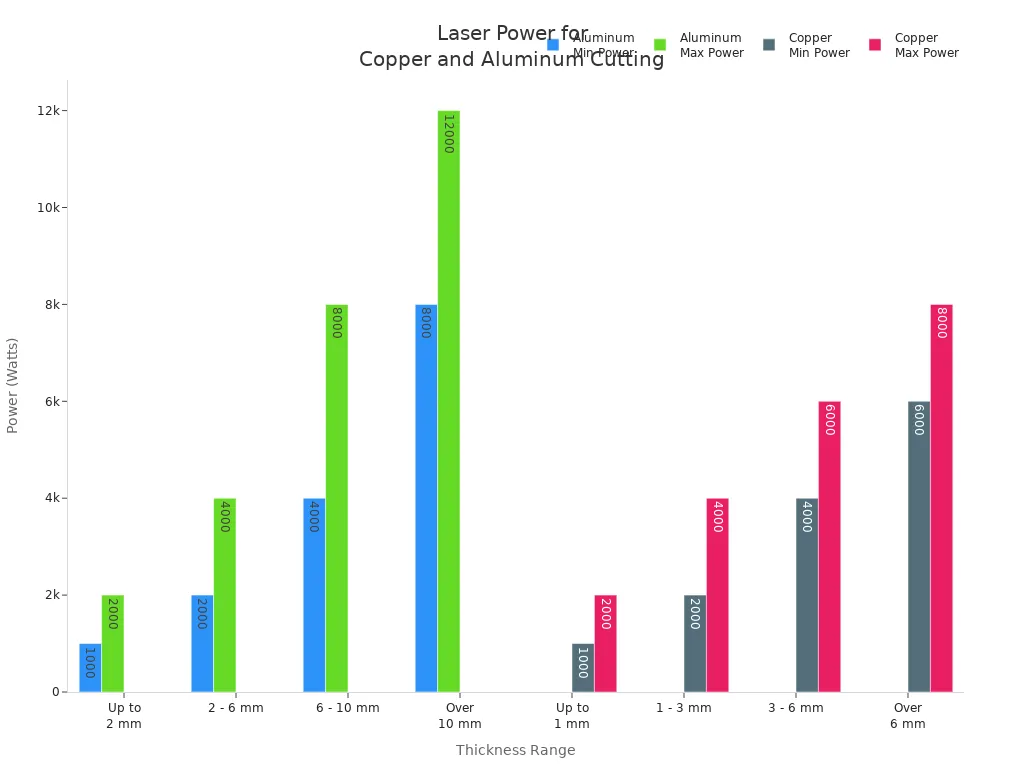
功率和能耗设置的选择取决于材料和厚度。例如:
| 材料类型 | 厚度范围 | 功率范围(瓦特) |
|---|---|---|
| 铝 | 最大 2 毫米 | 1,000 - 2,000 |
| 铝 | 2-6毫米 | 2,000 - 4,000 |
| 铝 | 6-10毫米 | 4,000 - 8,000 |
| 铝 | 超过 10 毫米 | 8,000 - 12,000 |
| 铜 | 最大 1 毫米 | 1,000 - 2,000 |
| 铜 | 1-3毫米 | 2,000 - 4,000 |
| 铜 | 3-6毫米 | 4,000 - 6,000 |
| 铜 | 超过 6 毫米 | 6,000 - 8,000 |
制造商依靠这些先进的脉冲激光系统,将其应用于包括航空航天、汽车、电子设备、标牌和建筑在内的众多领域。随着技术的不断发展, 激光切割铜 铝材将变得更加精密高效,以满足现代工业日益增长的需求。
克服激光切割铜和铝的挑战
控制高反射率和热导率
铜和铝在激光切割过程中会带来独特的挑战。它们的反射表面会导致激光能量反射,从而降低切割效率。这种反射还会损坏激光系统的光学元件。由于这些金属导热迅速,需要精确的激光参数,因此实现干净利落的切割也变得十分复杂。
- 铜的反射特性意味着大部分激光束会被反射掉,从而降低效率。
- 高反射率会增加设备损坏的风险,尤其是对于传统激光器而言。
- 高导热性导致热量快速散失,难以维持有效切割所需的温度。
工程师们采用多种策略来解决这些问题:
| 战略 | 描述 |
|---|---|
| 选择合适的激光光源和波长 | 高功率光纤激光器和绿色激光器可降低反射率并提高切割过程中的稳定性。 |
| 优化工艺参数 | 调整切割速度和辅助气体压力,以增强能量输出并最大限度地减少缺陷。 |
| 实现长期成功的建议 | 定期维护和有效的冷却系统有助于控制热应力并提高工艺稳定性。 |
专用高功率光纤激光器可提高高反射金属的切割效率。表面处理可以增强激光束的吸收,从而实现更深、更干净的切割。先进的冷却技术有助于控制热效应并保持切割质量。
安全始终是重中之重。有毒烟雾和反射光束可能对健康构成威胁。操作人员应使用高效空气过滤系统、防反射涂层和防护眼镜来降低风险。
脉冲激光器与连续波激光器在难加工金属加工中的应用
制造商对脉冲激光器和连续波激光器进行比较,以确定最佳方案。 激光切割铜 以及铝材。脉冲激光器可在短时间内输出高峰值功率,从而最大限度地减少热影响并实现精确切割。连续波激光器提供稳定的输出和更高的平均功率,使其更适合大规模作业。
| 激光型 | 切割速度 | 切割质量 |
|---|---|---|
| 脉冲激光器 | 高峰值功率实现精准控制 | 热影响极小,非常适合精细操作 |
| 连续波 | 平均功率更高 | 输出稳定,适用于较大面积 |
- 脉冲激光器因其脉冲持续时间短、热影响小,在精密切割方面表现出色。
- 连续波激光器适用于批量加工和较大面积加工。
对比研究表明,毫秒脉冲激光器能够以更低的功耗达到与连续波激光器相近的硬度。不同的激光发射模式会影响熔化和冷却过程,进而影响最终产品的性能。在小孔焊接中,研究人员分析了两种激光器焊接的焊缝结合面积和机械强度。
质量控制措施在这两种方法中都起着至关重要的作用。操作人员会监控功率、频率、占空比、进给速度、辅助气体和对准情况,以确保获得最佳结果。
| 质量控制措施 | 描述 |
|---|---|
| 力量 | 激光输出的能量大小对于切割不同厚度的材料至关重要。 |
| 频率 | 激光束脉冲的频率会影响切割速度和质量。 |
| 占空比 | 控制激光在每个脉冲期间的开启时间,从而影响冷却和切割质量。 |
| 进料速率 | 材料送入激光器的速度必须经过优化才能获得高质量的切割效果。 |
| 辅助气体 | 辅助切割的辅助气流,针对不同材料使用不同的气体,以防止氧化并提高切割质量。 |
| 协调与聚焦 | 确保激光束与喷嘴精确对准,从而实现最佳切割精度。 |
优化参数:辅助气体、涂层和后处理
工程师优化多个参数以提高结果 激光切割铜 以及铝材。辅助气体在激光熔融切割中起着至关重要的作用。辅助气体与工件之间的空气动力学相互作用会影响切割质量和性能。冲击波和边界层分离可能会阻碍切割效果。新型喷嘴设计提高了熔融材料去除效率,从而提升了切割质量和速度。
选择合适的辅助气体对于获得最佳激光切割效果至关重要。合适的气体能够显著影响切割质量、速度和整体效率。常用的辅助气体包括空气、氧气和氮气,每种气体针对不同的材料都有其独特的优势。
表面涂层和后处理技术也能改善加工效果。在铜表面形成分级微纳结构可以降低反射率,提高激光切割效率。这些结构还能改善耐腐蚀性和润湿性,这对有效切割至关重要。超快激光可以制备功能性表面,增强铝合金的润湿性和耐腐蚀性。一些经激光处理的铝样品与未处理的样品相比,腐蚀速率显著降低。激光结构化后的热处理可以进一步增强超疏水性能和耐腐蚀性。
| 发现 | 描述 |
|---|---|
| 反射率降低 | 在铜表面形成分级微纳结构可显著降低反射率,从而提高激光切割效率。 |
| 表面性质 | 微纳米结构改善了耐腐蚀性和润湿性等性能,这对于有效的激光切割至关重要。 |
| 与其他金属的比较 | 该研究指出,由于表面氧化物的特性,铝和钛不会表现出相同程度的变黑和光捕获现象。 |
制造商不断改进这些参数,以获得更好的结果。 激光切割铜 随着技术的进步,铝的效率和可靠性也越来越高。
脉冲激光解决方案为铜和铝的切割提供了无与伦比的精度和效率。制造商报告称,精度提高了十倍,成本也显著降低。高功率绿光激光器和光纤激光器等最新创新技术拓展了工业应用领域。专家预测,在自动化和对先进可靠切割技术的需求推动下,市场将强劲增长。
| 研究方向 | 主要发现 |
|---|---|
| 激光参数 | 脉冲持续时间和波长增强性能。 |
| 生产力提升 | 飞秒激光可以提高切割速度。 |
常问问题
脉冲激光器为何更适合切割铜和铝?
脉冲激光器以短脉冲的形式释放能量。这种方法可以减少热损伤,并提高铜和铝的切割精度。
哪些行业使用脉冲激光切割技术加工这些金属?
- 航天
- 汽车
- 电子
- 建造
这些行业依靠脉冲激光器进行精确、高效的金属加工。
辅助气体如何改善激光切割效果?
| 辅助气体 | 益处 |
|---|---|
| 氧 | 提高切割速度 |
| 氮 | 防止氧化 |
| 空气 | 经济实惠的选择 |
工程师根据材料和所需的表面处理效果选择合适的气体。