


激光切割与数控冲压:经济高效的批量生产
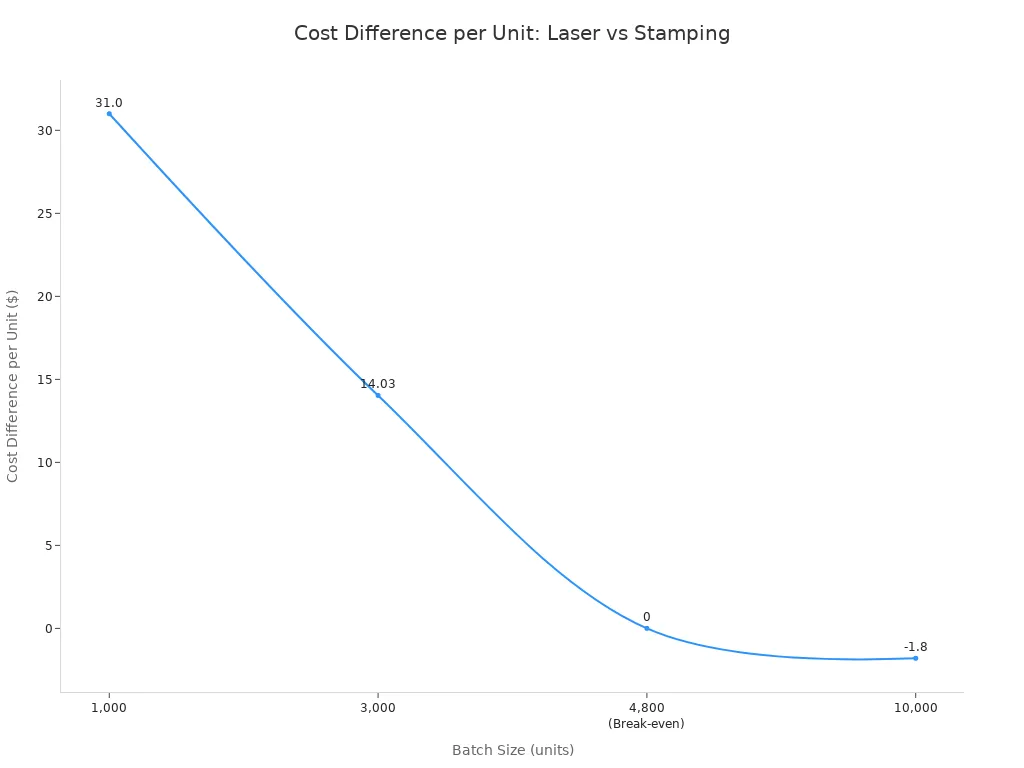
对于批量生产, 激光切割 数控冲压对比显示,在处理大批量和重复形状的工件时,数控冲压可显著降低成本。而激光切割则价格稳定,尤其适用于小批量或复杂零件的加工,具有更高的灵活性。下表重点列出了这两种方法的主要成本差异:
| 批量大小(单位) | 激光切割单位成本 | 每单位冲压成本 | 单位成本差 | 激光切割节省百分比 |
|---|---|---|---|---|
| 1,000 | 8.50英镑 | 39.50英镑 | 31.00英镑 | 78% |
| 3,000 | 8.50英镑 | 22.53英镑 | 14.03英镑 | 62% |
| 4,800 | 8.50英镑 | 8.50英镑 | 0英镑 | 0% |
| 10,000 | 8.50英镑 | 10.30英镑 | -1.80英镑 | 激光切割成本较高 |
要点总结
- 对于大批量生产简单、重复形状的零件,数控冲压是最佳选择,因为随着批量增大,它可以提供更快的生产速度和更低的单件成本。
- 激光切割适用于小批量到中批量生产复杂或精细设计的工件,无需昂贵的模具即可提供高精度和灵活性。
- 将激光切割和数控冲压结合在混合系统中,可以提高效率,减少浪费,并处理更广泛的材料和设计,以进行批量生产。
激光切割与数控冲压对比:各工艺流程工作原理
激光切割工艺
激光切割以其在金属加工领域的高精度和适应性而著称。操作人员首先使用CAD软件绘制详细设计图,确保所有轮廓线闭合且文件比例正确。然后,他们将这些设计图导入CAM软件,CAM软件会生成必要的G代码指令。接下来是材料选择,不锈钢、铝、铜和黄铜等金属因其良好的兼容性而成为常用材料。
该过程分几个步骤进行:
- 操作员将工件固定在切割台上,并设置激光参数,包括功率、速度和焦距。
- 该机器通过受激辐射产生相干激光束,并在光学腔内进行放大。
- 激光束沿预定路径加热并汽化金属,同时气体辅助清除熔融材料并冷却切割区域。
- 这 数控切割 头部或工作台面能够精确移动,完全按照设计说明进行操作。
- 切割完成后,操作员将零件冷却并取出进行后处理,后处理可能包括去毛刺或涂覆保护涂层。
提示:激光切割擅长制作复杂的形状和精细的细节,因此非常适合原型制作和小批量生产。
数控冲压工艺
数控冲压工艺速度快、效率高,尤其适用于批量生产,特别是加工重复形状。该工艺首先进行机器设置,操作员需要根据设计要求配置冲头和模具。然后,他们使用专用软件将设计参数转换为机器指令。
主要阶段包括:
- 在冲压之前,先将金属板材切割或裁切至所需尺寸。
- 将切割好的板材准确装载并放置在指定位置 数控冲床。
- 执行冲压循环,其中数控控制器引导冲压头和工作台按照编程图案运动。
- 使用多个模具对排列在大板材上的零件进行冲压和分离,并根据需要重复进行冲压。
- 操作人员确保零件对齐并管理零件之间的间隙,以最大限度地利用材料并保持板材的完整性。
激光切割与数控冲压的对比表明,数控冲压对于大批量生产尤其有效,因为速度和一致性至关重要。
激光切割与数控冲压对比:成本、速度和效率

批量订单成本细分
激光切割和数控冲压的对比分析揭示了两种工艺截然不同的成本结构。激光切割涉及几个关键成本组成部分:
- 设置成本:机器校准、材料准备和加载设计文件。定制或一次性切割需要更长的设置时间。
- 材料成本:取决于材料类型、厚度和损耗。较厚或较硬的金属,例如不锈钢,会增加能源消耗和成本。
- 人工成本:涵盖操作员进行设置、机器操作和质量检查的时间,特别是对于复杂的工作。
- 机器运行成本:包括能源消耗、维护和磨损。
- 定价模式:可按小时(机器运行时间)或按零件(大批量订单常用)。
- 批量订购:通过将设置和人工成本分摊到更多单元上,降低单个零件的成本。
- 额外费用:可能需要进行后处理,例如去毛刺或涂层。
材料的选择对成本有显著影响。例如,不锈钢需要更高的激光功率和更长的切割时间,从而增加成本。设计的复杂性也会影响人工和机器使用时间,复杂的图案需要更多的设置和编程工作。规模经济发挥着至关重要的作用;更大的批量可以通过分摊固定成本和享受批量材料折扣来降低成本。
下表总结了激光切割的典型成本构成:
| 成本构成 | 描述 | 预计时间/成本 |
|---|---|---|
| 设置时间 | 材料定位、激光校准、测试 | 15-30分钟;人工费16-40英镑/小时 |
| 设置人工成本 | 材料准备、校准、测试 | 总计 5-25 英镑 |
| 机器每小时费率 | 激光切割操作 | 每小时 50 至 120 英镑 |
| 材料成本 | 因类型和厚度而异 | 低碳钢:0.08-0.50英镑/英寸;不锈钢:0.12-0.80英镑/英寸 |
| 体积效应 | 小批量生产零件的单价较高;大批量生产零件的单价较低。 | 10 个零件:每个零件 8 至 12 英镑;1000 个零件:每个零件 1 至 2.50 英镑 |
| 后期处理 | 去毛刺、抛光、弯曲、喷漆 | 去毛刺:4-12英镑/小时;喷漆:8-40英镑/平方米 |
| 提前期附加费 | 加急服务需加收 20% 至 50% 的附加费。 | 例如:400英镑订单中的80-200英镑 |
相比之下,CNC冲压的成本结构有所不同。CNC冲压的每小时机器成本通常高于激光切割,而且由于需要模具,小批量生产的设置成本影响更大。模具成本可能相当高昂,尤其是在加工定制形状时,但这些成本可以通过大批量生产来摊销。人工成本往往更高,因为需要熟练的操作人员进行设置和操作。由于切割精度较低,材料浪费通常更大,但随着批量增大和重复性特征占主导地位,CNC冲压的成本效益会更高。
| 成本方面 | 数控冲压 | 激光切割 |
|---|---|---|
| 机器每小时成本 | 每小时 22 英镑 | 每小时 10 至 16 英镑 |
| 设置影响 | 小批量生产成本高 | 小批量生产价格更低 |
| 能源消耗 | 缓和 | 高的 |
| 维护 | 频繁的工具维护 | 规律但频率较低 |
| 材料废料 | 更高 | 降低 |
| 人工成本 | 需要更高的技能 | 技能要求较低 |
| 规模经济 | 最适合大批量生产 | 适合小批量生产 |
注:对于大批量、重复性订单,CNC冲压通常能降低单件成本。对于小批量或复杂订单,激光切割则更具性价比和灵活性。
生产速度比较
生产速度是激光切割和数控冲压工艺对比中的一个关键因素。数控冲压通常能实现更快的生产速度,尤其适用于大批量项目和较厚材料的加工。该工艺可在一次冲程中完成多个穿孔,因此非常适合快速交货和标准设计。例如,一台配备复合模具的80吨电动冲床,以每分钟45次的冲程速度运行,仅需55分钟即可完成500件的订单。
激光切割虽然精度很高,但一次只能加工一个孔或一个形状。随着材料厚度的增加,切割速度会降低,因为机器必须减速才能保证切割质量。较薄的材料切割速度更快,但随着形状复杂度或厚度的增加,生产速度会下降。对于一批500个毛坯,一台2kW的光纤激光器以12米/分钟的进给速度,大约6分钟即可完成,但对于更厚或更复杂的零件,这种优势会减弱。
下表突出了传统设备和先进设备在生产时间上的差异:
| 流程类型 | 生产时间(小时) | 轮班等效 | 关于效率和速度的说明 |
|---|---|---|---|
| 传统冲孔/激光送纸式 | 约4000 | 两个完整班次 | 顺序冲压后激光切割;包含装卸延迟 |
| 卷料送料冲压/激光线 | 冲压和激光切割同时进行;连续卷料送料省去了装卸时间;循环时间缩短50%以上 |
结合了冲压和激光切割两种技术的卷筒式进料系统,与传统的单张进料式机器相比,可将循环时间缩短 50% 以上。这种方法通过实现冲压和激光切割的同步进行,并消除手动上下料的延迟,从而提高了生产效率。
效率和设置时间
批量生产的效率取决于设置时间、机器正常运行时间和废品率。激光切割机由于参数调整快捷、板材安装简便,因此设置时间极短。批量处理时间与零件数量呈线性关系,因此生产 10,000 个零件所需时间大约是生产 1,000 个零件的十倍。
数控冲床需要一定的设置时间,包括装料、对准和固定冲床。然而,无论批量大小,每批次的设置时间都相对恒定。快速更换磁性模具可以将设置时间从 45 分钟缩短到仅 90 秒,从而显著提高正常运行时间。
| 机器类型 | 设置时间特征 | 批量处理特性 |
|---|---|---|
| 激光切割 | 由于可快速调整和轻松安装板材,因此设置最为简便。 | 处理时间与批次大小呈线性关系 |
| 数控冲压 | 中等程度的设置,包括冲压机的装载和校准 | 每批次的设置时间基本保持不变,非常适合大批量生产。 |
机器效率还与维护成本和废品率密切相关。激光切割机需要定期维护,以避免代价高昂的停机时间,其年度维护成本通常为初始投资的2%至3%。数控冲床如果维护得当,维护的复杂性和成本都较低,从而能够支持高效的批量生产。
两种方法的废品率有所不同。激光切割由于其精度高、排样能力强,废品率低。数控冲压,特别是使用复合模具的冲压,也能通过减少零件搬运和公差累积来降低废品率。两种方法都受益于自动化和可编程控制,从而提高正常运行时间和一致性。
提示:为了最大限度地提高批量生产的效率,制造商不仅应该考虑设置时间和周期时间,还应该考虑维护计划和废料减少策略。
激光切割与数控冲压对比:材料和设计考量
材料兼容性
材料选择在确定批量生产的最佳工艺流程中起着至关重要的作用。激光切割展现出卓越的通用性,可加工多种材料,例如金属、塑料、木材、织物、纸张、泡沫、玻璃、橡胶和皮革。它尤其擅长加工薄至中等厚度的金属,包括不锈钢和铝,并且能够为亚克力和胶合板等非金属材料切割出干净、精确的边缘。然而,对于铜和某些铝材等高反射率金属,标准激光器的加工难度较大,需要使用专用设备或进行特殊设置。对于厚度超过 25 毫米的材料,水刀切割或等离子切割等替代方法通常能提供更佳的加工效果。
相比之下,CNC冲压更适用于较厚的金属板材,不太适合非金属材料。它能以较低的成本高效生产大批量的简单形状零件,但无法加工玻璃、陶瓷或大多数塑料等材料。下表总结了兼容性:
| 材料类型 | 激光切割兼容性 | CNC冲压兼容性 |
|---|---|---|
| 金属 | 极佳(薄至中等) | 优质(较厚的床单) |
| 塑料 | 优质(亚克力、聚碳酸酯) | 贫穷的 |
| 木头 | 好的 | 不常见 |
| 织物、纸张 | 好的 | 不常见 |
| 玻璃、陶瓷 | 有限的 | 不宜 |
| 橡胶、皮革 | 好的 | 不常见 |
注意:由于会产生有毒烟雾,不建议对某些塑料(例如 PVC、ABS)进行激光切割。
设计复杂性和灵活性
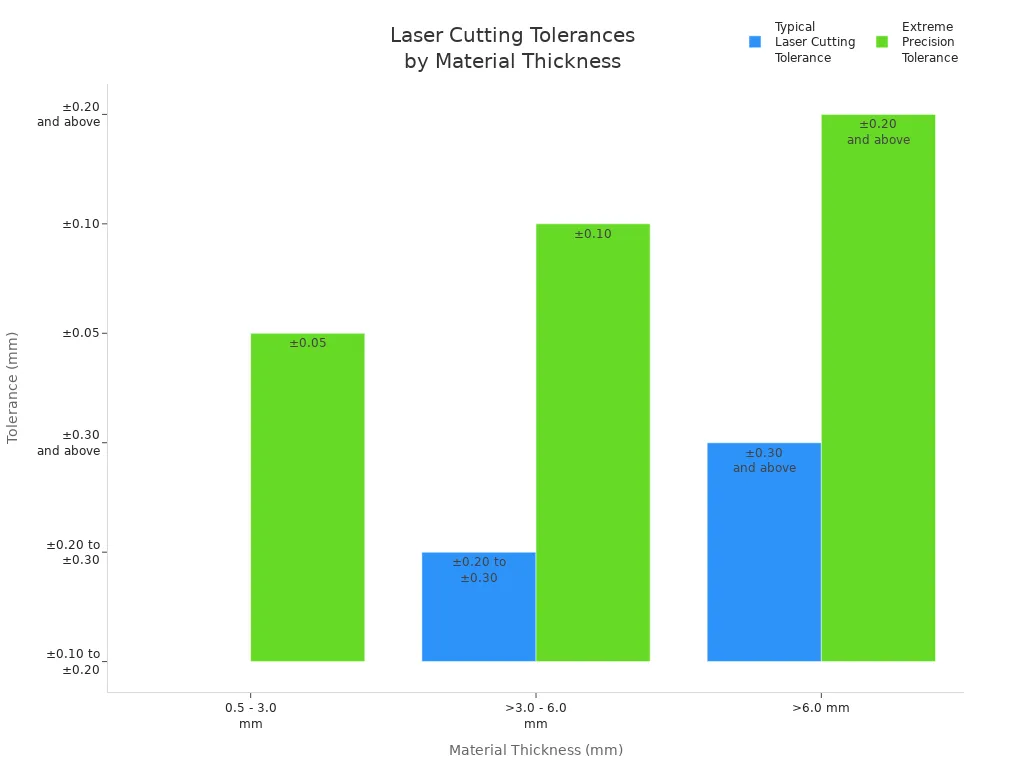
激光切割与数控冲压的对比凸显了二者在设计能力上的显著差异。激光切割精度高,支持复杂的二维设计,是加工复杂轮廓和精细特征的理想选择。它无需更换刀具即可快速切换设计,从而提高了小批量或多样化订单的灵活性。最小特征尺寸可达约0.5毫米,对于薄材料,公差可小至±0.1毫米。
数控冲压擅长大批量生产简单、重复的形状。它对较厚的金属加工效率很高,但由于模具磨损和需要频繁更换刀具,在加工复杂图案时存在局限性。最小孔径通常约为材料厚度的1.2倍,公差一般较宽松,约为±0.2毫米。
提示:对于细节丰富或变化多样的设计,激光切割具有无与伦比的灵活性和精度。
选择合适的批量生产方法
何时选择数控冲压
当制造商追求速度、成本效益和可重复性时,数控冲压是批量生产的首选方法。该工艺循环时间短,非常适合需要快速周转的项目。数控冲压的自动化减少了人工,从而降低了整体生产成本。对于中高批量生产,由于成本分摊到多个部件上,模具成本变得经济实惠。大批量生产中始终如一的质量确保了零件的一致性,并最大限度地减少了浪费。
下表总结了数控冲压在批量生产中的主要优势:
| 方面 | 数控冲压优势 | 与批量生产成本和速度的相关性 |
|---|---|---|
| 速度与效率 | 高速冲压可实现快速循环时间 | 非常适合需要快速周转的批量生产 |
| 成本效益 | 降低中高批量生产的模具和人工成本 | 对于需要考虑模具摊销的小批量生产而言,这种方法经济实惠。 |
| 重复性 | 大批量生产也能保持质量稳定 | 确保零件尺寸统一,减少返工和浪费 |
| 劳动力减少 | 自动化减少了人工劳动 | 降低整体生产成本 |
| 与激光的比较 | 对于孔洞较多、重复性强的图案,速度更快 | 当重复冲压的速度和成本至关重要时,这是首选方案。 |
| 灵活性 | 运用各种材料和形状进行创作 | 支持各种批量生产需求 |
电子、汽车、航空航天、家电和建筑等行业的制造商通常依赖数控冲压进行大批量生产。常见产品包括电子元件、底盘、车身结构件、飞机外壳、金属框架和楼梯扶手。数控冲压具有高效和高精度的优势,尤其适用于对质量一致性要求极高的批量生产。
CNC冲压在批量生产中的典型应用:
- 电子元件:连接器、底盘和金属结构件。
- 汽车:车身和底盘部件、内饰部件。
- 航空航天:飞机机壳、航天器结构。
- 家用电器:金属外壳和框架。
- 建筑工程:楼梯扶手、窗框。
提示:对于大批量生产简单、重复形状的产品,如果速度和成本控制是首要考虑因素,那么数控冲压是最划算的选择。
何时选择激光切割
在设计灵活性和材料兼容性至关重要的场景中,激光切割优势显著。制造商选择激光切割来处理那些需要复杂或精细设计、频繁修改设计或定制化的项目。该工艺支持快速原型制作,并且无需实体模具即可轻松适应中小批量生产。激光切割通过先进的排料软件最大限度地减少材料浪费,并可加工多种材料,包括金属、亚克力、木材和纺织品。
激光切割被证明是以下应用的最佳选择:
- 需要复杂、详细或定制设计的项目。
- 频繁的设计变更或快速适应市场趋势。
- 适用于生产规模较小到中等,且模具成本过高的场合。
- 需要密封、无磨损边缘的合成面料,例如涤纶或尼龙。
- 易损或对热敏感的材料,尤其是在使用紫外激光时。
- 针对小众或高价值市场、产品需求各异的企业。
激光切割技术广泛应用于批量订单的行业包括家用电器制造、电气柜、医疗器械、汽车、厨具、健身器材和广告标牌。这些行业受益于激光切割的高精度、无毛刺边缘以及无需更换模具即可加工复杂形状的能力。
| 行业/应用 | 激光切割比数控冲压更受批量订单青睐的原因 |
|---|---|
| 家用电器制造 | 精度高;无需模具;可处理复杂形状;设计调整迅速;缩短生产周期;提高装配精度和外观质量。 |
| 电气柜和外壳 | 适用于小批量生产;无需更换模具;可进行多图案嵌套;加工速度更快;降低库存和定制订单成本。 |
| 医疗器械制造 | 精度高,表面光洁度好;适用于小批量和多种规格;避免微裂纹;支持复杂形状和网状结构。 |
| 汽车制造 | 无毛刺边缘;非接触式加工;可处理复杂轮廓;支持原型制作和小批量生产;缩短模具开发时间;提高零件可靠性。 |
| 厨房用品和卫浴用品 | 切割速度快、精度高;无需打磨即可获得光滑边缘;支持定制化;缩短生产周期;降低次品率。 |
| 健身器材行业 | 可切割各种形状的管材和板材;确保装配精度;表面无毛刺;减少工艺切换;支持板材和管材的组合切割。 |
| 广告标牌行业 | 高精度、高速度;无需返工即可获得平滑边缘;支持复杂字体和图形;缩短交付周期;提高工作效率并降低成本。 |
注:激光切割使制造商能够快速响应不断变化的市场需求,并以最短的交货时间生产高质量的定制零件。
批次大小和复杂度因素
批量大小和设计复杂度在选择最具成本效益的生产方法中起着决定性作用。对于大批量生产形状简单、重复性强的产品,数控冲压可以显著节省成本。随着模具成本分摊到更多产品上,该工艺的经济性会进一步提高。当生产数千个相同的零部件时,制造商可以实现最低的单件成本。
激光切割在小批量生产中价格稳定,尤其擅长处理复杂或多变的设计。由于无需实体模具,激光切割能够快速修改和调整,因此非常适合制作原型、定制订单或具有复杂特征的产品。但随着批量增大,激光切割相对于数控冲压的成本优势会逐渐减弱,尤其是在设计较为简单的情况下。
以下几点有助于做出决定:
- 大批量生产,设计简洁数控冲压工艺可提供最佳的成本效益和速度。
- 小批量、复杂或可变设计激光切割具有灵活性和精确性。
- 中等批量,中等复杂程度制造商应比较设置成本、材料浪费和周转时间,以确定最佳方法。
- 频繁的设计变更或定制激光切割支持快速迭代,无需额外的模具费用。
制造商在选择生产方法之前,应评估批量大小、设计复杂程度、材料需求和交货周期预期。正确的选择能够确保每批订单都实现成本节约、质量上乘和高效交付。
批量订单的混合和组合方法
结合两种方法以获得最佳结果
为了最大限度地提高批量生产的效率和灵活性,制造商越来越多地采用结合激光切割和数控冲压的混合系统。这种方法充分利用了每种工艺的独特优势,为现代制造业的需求提供了强大的解决方案。
混合制造的主要优势包括:
- 冲孔可快速对具有重复特征的较厚材料进行打孔、成型和压花。
- 激光切割精度高,能够轻松处理复杂或多变的设计。
- 这种混合方法可以缩短生产周期,提高灵活性,从而为各种批量订单提供量身定制的解决方案。
- 生产率提高,材料浪费减少高达 30%,从而降低运营成本。
- 所需的机器数量减少,从而简化了安装,最大限度地减少了停机时间。
- 自动化和数控技术的集成提高了效率、精度和对不断变化的需求的响应能力。
- 混合系统能够高效处理多材料项目,从薄箔到厚片均可适用。
- 激光切割可最大限度地减少热影响区,从而减少变形——这对于高精度行业至关重要。
- 冲压工艺擅长加工重复的几何形状,与激光切割处理复杂切割的能力形成互补。
- 两种方法的协同作用支持创新、可持续的批量生产制造。
提示:混合系统使制造商能够在保持高质量和成本控制的同时,快速响应市场变化。
现实世界的案例突显了这种方法的优势:
| 公司 | 机器模型 | 降低成本 | 效率提升 | 主要优势 |
|---|---|---|---|---|
| 德格尔曼工业公司 | Piranha-Whitney 4400 MAX | 高达80% | 速度比激光快3倍;每天可运行20-24小时 | 省去了二次工序;提高了孔质量;实现了精益生产;提高了机器人焊接精度 |
| 威尔科 | 惠特尼 3400 XP | 未量化 | 吞吐量提高 50%。 | 快速多样化零件生产;板材利用率达90%;灵活的排版方式 |
| 帕特里克企业 | 组合式拳击/等离子 | 节省了大量时间 | 比单独使用激光具有更高的吞吐量 | 提高批量生产的速度和成本效益 |
混合生产线确实面临着一些技术挑战。制造商必须解决编程的复杂性、控制料屑的清除以及应对刀具磨损,尤其是在加工磨蚀性或厚材料时。他们还需要确保零件安全取出,并根据成型步骤调整切割顺序。先进的编程技术、自动化刀具跟踪和智能零件排料有助于克服这些问题。集成工业4.0功能,例如实时数据管理和预测性维护,可以进一步提高效率和适应性。通过结合这两种方法,制造商可以构建一个强大、互联且面向未来的批量生产环境。
对比结果清晰地表明,对于大批量、简单的生产,数控冲压由于二次加工成本更低、速度更快,因此更经济。激光切割则适用于小批量或复杂设计。
| 特征 | 数控冲压 | 激光切割 |
|---|---|---|
| 最适合 | 大而简单的跑道 | 小而复杂的运行 |
| 模具成本 | 更高 | 没有任何 |
- 制造商在选择工艺之前,应评估批量大小、材料和设计需求。
- 早期设计分析可以避免代价高昂的错误,并确保实现最佳的成本节约。
常问问题
批量大小达到多少时,CNC冲压比激光切割更具成本效益?
对于批量超过 5000 件且形状简单重复的零件,制造商通常发现 CNC 冲压更具成本效益。模具成本可以分摊到大批量生产中,从而降低单个零件的成本。
激光切割能否高效处理厚金属板?
激光切割最适用于薄至中等厚度的板材。对于厚度超过 25 毫米的金属,水刀切割或等离子切割通常速度更快,边缘质量更好。
做 数控冲压 支持快速设计变更吗?
数控冲压需要为设计变更定制新的模具,这会增加交货时间和成本。而激光切割无需更换模具,即可实现更快速的调整。