


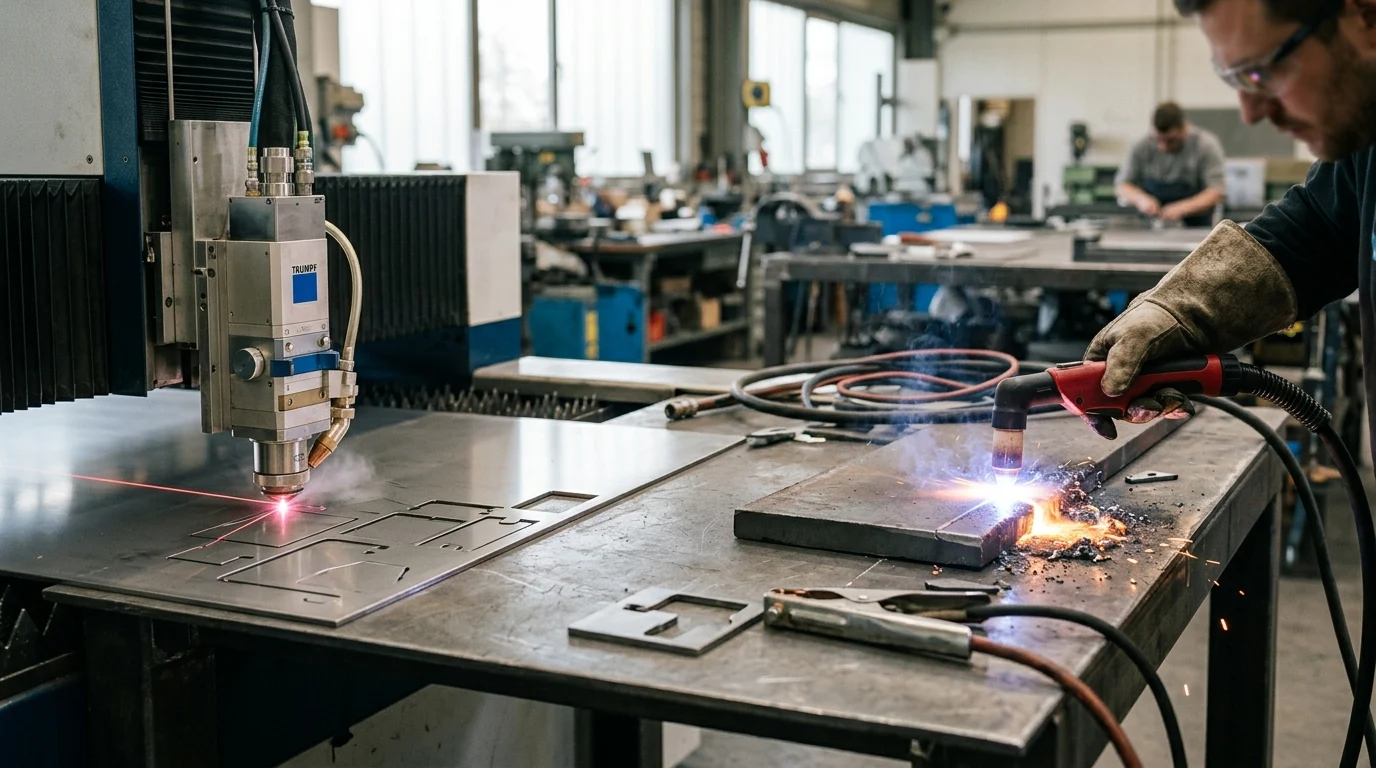
选择合适的热切割工艺可以决定制造好的零件能否顺利进入弯曲、焊接和组装阶段,还是会停滞不前,需要进行打磨、返工和废料检查。 激光切割和等离子切割各有明显的优势。但它们在公差控制能力、边缘质量、热输入、厚度范围和零件总成本方面存在显著差异。对于精密加工而言,最佳选择很少仅仅取决于机器速度;它还取决于材料类型、板材厚度、几何形状复杂程度以及工件可承受的二次加工量。本指南从实际角度比较了这两种方法,以便制造商能够根据生产目标选择合适的工艺能力。
为什么激光切割与等离子切割的区别很重要
在现代工业制造中,激光切割和等离子切割之间的选择是一项至关重要的工程和财务决策。这两种热切割技术都取得了显著进步,但它们的应用和功能却截然不同。该决策的核心在于平衡零件几何形状要求、冶金完整性和零件成本。制造商必须评估这些工艺,不仅要将它们视为切割工具,更要将它们视为决定下游制造流程的关键变量。
这项决策的利害关系体现在二次加工成本和周期时间上。如果零件切割后热变形过大或边缘质量差,可能需要进行边缘铣削、研磨或退火处理,这会使每个零件的总成本增加 20% 到 40%。反之,对于厚重、公差要求低的结构钢而言,部署超高精度切割系统则是一种资金错配。了解激光和等离子切割技术的具体性能、局限性和运营成本,对于优化生产车间的效率和盈利能力至关重要。
精度、质量和成本影响
精度和切割质量直接影响二次加工的必要性,进而显著影响整体生产成本。工业光纤激光器通常可实现±0.05毫米至±0.1毫米的尺寸公差,生产出近净成形零件,可直接进行折弯、焊接或数控加工。这种高精度确保了复杂几何形状、精细槽口和微型凸耳的完美加工,最大限度地降低了废品率。
等离子切割虽然对厚板加工效率很高,但其精度通常在±0.3毫米至±0.5毫米之间,具体数值取决于系统的精度等级和材料厚度。高精度(HD)等离子切割系统缩小了这一误差范围,但等离子切割本身会产生更宽的切割路径和更明显的边缘倒角。成本方面的影响体现在两个方面:激光切割需要更高的初始投资,但能大幅降低单件后处理成本;而等离子切割的准入门槛较低,但如果需要精密配合,则可能导致更高的后续人工成本。
选择错误流程的常见风险
选择不合适的切割工艺会严重影响产品的可行性和生产利润。最常见的错误之一是对薄板(厚度小于3毫米)使用等离子切割。等离子弧产生的强烈且分散的热输入,常常会导致薄材料发生严重的热变形和翘曲,使零件无法使用或需要进行大量的矫平工序。
相反,使用低功率激光系统(例如 2 kW 至 4 kW)切割厚碳钢板(超过 20 mm)则存在切割损耗不一致、熔渣堆积过多以及机器故障频繁的风险。此外,使用老式 CO2 激光器或等离子切割机切割铜或黄铜等高反射材料时,光束反射可能会损坏光学元件或导致边缘质量差。等离子切割机在切割嵌套板材时,由于切缝较宽而产生的材料浪费,在大批量生产过程中也可能造成巨大的经济损失,有时甚至会使原材料成本增加 5% 至 8%,尽管具体增加幅度取决于零件几何形状和地区材料价格。
核心流程差异
激光切割和等离子切割虽然都是利用高温切割金属的热加工工艺,但它们的基本物理原理却截然不同。激光切割利用受激辐射,通过光学系统将电磁辐射聚焦成一个微小的焦点。而等离子切割则利用电导率,使用电离气体将电弧从电极传递到工件上。这些核心差异决定了从可加工材料厚度到金属内部冶金变化等各个方面。
了解这些技术如何与不同合金和材料厚度相互作用,是使机器与应用相匹配的第一步。能量密度、熔融材料喷射方式以及由此产生的热足迹决定了每个系统的运行边界。
激光切割和等离子切割如何产生热量
激光切割系统通过将相干单色光束聚焦到材料表面来产生热量。在现代光纤激光器中,这种光由有源光纤产生,并通过柔性传输光纤传输,其波长通常为 1.06 µm。该特定波长的光极易被金属吸收,从而使光束能够达到极高的功率密度——通常超过 10^6 W/cm²。高能量瞬间熔化或汽化材料,同时同轴辅助气体(例如氮气或氧气)将熔融金属吹出切割区域。
等离子切割的加热机制与传统切割截然不同。气体(例如空气、氧气、氮气或氩氢混合气)在高压下被强制通过一个狭窄的喷嘴。电弧被引入到这股气流中,使其电离并转化为等离子体状态。这种温度高达 25,000°C 的等离子弧与接地的工件形成闭合电路。极高的温度熔化金属,高速气流将熔融材料从切割缝隙中机械地喷射出来。由于该工艺需要导电性,因此等离子切割严格限制于导电金属。
材料兼容性和厚度范围
材料兼容性和最佳厚度范围是这两种技术最显著的区别。光纤激光器在加工薄至中等厚度的金属方面表现出色。标准的 6 kW 至 10 kW 光纤激光器在加工厚度达 20 mm 的低碳钢、不锈钢和铝材时效果最佳。虽然超高功率激光器(20 kW 至 30 kW)可以将低碳钢的切割厚度提升至 40 mm 或 50 mm,但此类系统的购置成本极其高昂。
等离子切割是厚板加工领域无可争议的主力军。标准的机械化等离子切割系统能够高效加工厚度从 10 毫米到 150 毫米的低碳钢和铝材。由于等离子切割依靠的是电弧而非光吸收,因此它对锈蚀、氧化皮或油漆等表面状况的敏感性较低,而这些因素可能会干扰激光切割。
| 材料类型 | 最佳激光厚度(10kW) | 最佳等离子体厚度(300A) | 激光器最大功率(30kW+) | 等离子最大容量(800A) |
|---|---|---|---|---|
| 低碳钢 | 0.5毫米 - 20毫米 | 12毫米 - 50毫米 | 最大 50 毫米 | 最大可达 160 毫米 |
| 不锈钢 | 0.5毫米 - 15毫米 | 12毫米 - 40毫米 | 最大可达 40 毫米 | 最大可达 100 毫米 |
| 铝 | 0.5毫米 - 15毫米 | 12毫米 - 40毫米 | 最大可达 40 毫米 | 最大可达 120 毫米 |
注:“最大性能”代表设备的绝对物理极限,与最佳范围相比,这通常需要牺牲切割质量、速度和耗材寿命。此外,诸如功率超过 30 kW 的光纤激光器和高精度等离子切割技术的持续改进等新兴技术,正在不断打破这些传统界限。
切缝宽度、边缘质量和热影响区
两种工艺的切缝宽度(即切割过程中去除的材料量)差异显著。光纤激光切割产生的切缝极窄,通常在 0.1 毫米到 0.3 毫米之间。这种狭窄的缝隙使得零件可以非常紧密地嵌套,从而最大限度地提高材料利用率。相比之下,等离子切割产生的切缝要宽得多,通常在 1.5 毫米到 3.0 毫米之间,具体宽度取决于喷嘴尺寸和电流,因此嵌套零件之间需要更大的间距。
边缘质量和热影响区 (HAZ) 是重要的冶金学考量因素。激光切割产生的热影响区非常窄,通常小于 0.2 毫米,这最大限度地减少了微观结构变化,并防止了切割边缘的局部硬化。等离子切割会将更多的热能引入周围材料,导致热影响区可延伸至零件内部 1.0 毫米至 3.0 毫米。对于高碳钢等材料,这种较宽的热影响区会导致严重的边缘硬化,使后续的加工操作(例如钻孔或攻丝)变得极其困难,并加速刀具磨损。
性能比较因素
评估激光切割与等离子切割的性能需要分析生产指标:精度、速度和过程控制。这些因素直接影响机器产量和单件成本。虽然激光技术在薄材料加工的速度和精度方面通常更胜一筹,但等离子切割系统在处理厚板型材时具有无可比拟的生产效率。
现代数控 (CNC) 技术的集成提升了这两种工艺的性能,但切削刀具(光与电离气体)的物理限制决定了它们的最终性能上限。分析这些性能因素需要考察具体的定量阈值,例如表面粗糙度 (Ra) 值、每分钟的切削速度以及切削气体的复杂相互作用。
精度、重复性和切割表面光洁度
激光切割的显著特点是精度和重复性。由线性电机驱动的高品质光纤激光系统可实现±0.03 mm的定位精度和±0.02 mm的重复性。切割面极其光滑,表面粗糙度(Ra)通常在1.6 µm至6.3 µm之间,具体数值取决于辅助气体。此外,激光切割产生的边缘锥度几乎为零(小于1°),确保了完美的垂直边缘,无需二次修整。
等离子切割系统虽然功能强大,但其操作公差较大。标准等离子切割的定位精度约为±0.5毫米,而高精度(HD)等离子切割则可将精度提高至±0.2毫米。表面光洁度较粗糙,通常在Ra 6.3微米至12.5微米范围内。正如冶金分析中所述,由于气体涡旋的形状,等离子弧本身就存在轻微的锥度。即使采用先进的True-Hole或类似技术,等离子切割边缘通常也存在1°至3°的斜角,在切割配合零件时必须考虑这一因素。
切割速度和生产效率
在切割薄金属板(厚度小于 6 毫米)时,光纤激光器的生产效率是等离子切割系统无法比拟的。一台 10 千瓦的光纤激光器可以以惊人的速度切割 1 毫米厚的低碳钢,速度超过 40,000 毫米/分钟(40 米/分钟)。这种快速的切割速度,结合高速穿孔功能,使得单台激光器在薄板加工应用中,其生产效率可以超过多台转塔冲床或等离子切割机。
然而,随着材料厚度的增加,激光切割的速度优势呈指数级下降。当低碳钢板厚度超过 20 毫米至 25 毫米时,等离子切割的速度和稳定性显著提高。一台 300 安培的等离子切割系统可以以大约 1800 毫米/分钟的速度切割 25 毫米厚的钢板,同时保持切割质量的一致性和快速穿孔能力。在厚钢板加工环境中,等离子切割系统每小时可加工的材料吨位高于标准激光系统,从而确保结构钢和重型设备制造的卓越生产效率。
气体选择、功率等级和数控控制
气体选择是两种技术的关键性能指标。激光切割高度依赖高纯度辅助气体。氧气用于低碳钢的放热切割,需要低压(0.5至2巴)但高纯度(99.95%)。氮气用于不锈钢和铝的熔吹切割,以防止氧化,需要巨大的气量和高压(高达20至25巴),这构成了一项主要的运行成本。
等离子切割系统利用多种气体来塑造电弧并保护切割边缘。虽然可以使用标准车间压缩空气进行经济切割,但压缩空气会引入水分和氧气,从而缩短耗材寿命并降低切割质量。高精度等离子切割则依赖于精确的数控气体控制台,实时混合氧气、氮气和氩/氢混合气体。例如,切割厚不锈钢时通常使用氩/氢混合气体(H35)以获得更高的燃烧温度和更清洁的切割效果,这就需要先进的数控系统来精确控制预吹气、穿孔和切割气体压力之间的转换。
成本、安全和采购方面的考虑
激光切割和等离子切割之间的选择远不止技术能力的问题;从根本上说,这是一个涉及资本支出 (CapEx)、运营成本 (OpEx)、设施安全和供应链物流的商业考量。高性能切割系统是一项重大投资,其总拥有成本必须按照典型的 5 至 7 年折旧周期进行计算。
此外,这两种技术在环境和安全合规要求方面也存在显著差异。相关设施必须做好准备,应对每种工艺带来的独特风险,例如等离子弧产生的高分贝噪音,以及光纤激光产生的不可见且会损伤视网膜的波长。
设备投资、耗材和运营成本
初始设备投资是两种工艺之间最直接的区别。一套高质量的自动化光纤激光系统(8千瓦至12千瓦)通常需要40万美元到100万美元以上的资本投资,具体金额取决于物料搬运自动化程度。相比之下,一台配备300安培电源的顶级高精度数控等离子切割机通常只需8万美元到15万美元。如此巨大的资本支出差异意味着激光系统需要很高的利用率(通常高于75%的总体设备效率)才能证明其投资回报率。
虽然激光在薄材料加工方面单位零件效率很高,但就一般加工而言,等离子切割的运行成本也远低于等离子切割。激光切割的运行成本为每小时 20 至 40 美元,主要原因是高压氮气消耗、功率消耗以及昂贵的光学元件/保护窗口更换成本。等离子切割的运行成本通常在每小时 15 至 25 美元之间。然而,等离子切割会迅速消耗喷嘴、电极和旋流环;等离子切割电极可能在 600 至 1000 次穿孔后就需要更换,而激光喷嘴的使用寿命则要长得多。
注:以下财务数据均为估算值。实际成本会因地区、制造商和具体机器配置而异。
| 成本/指标 | 光纤激光切割(10kW) | 高清等离子电视(300A) |
|---|---|---|
| 典型资本支出范围 | 40万美元 - 120万美元以上 | 80,000 美元 - 150,000 美元 |
| 每小时运营成本 | 每小时 20 至 40 美元 | 每小时 15 至 25 美元 |
| 主要消耗品 | 防护窗、喷嘴、氮气 | 电极、喷嘴、屏蔽罩、氧气/空气 |
| 维护重点 | 冷水机系统、光学器件、光纤传输 | 焊枪头、燃气控制台、水桌 |
通风、烟雾、噪音和消防安全
安全和环境控制要求对设施进行专门改造。光纤激光器的工作波长为1.06微米,该波长的光很容易穿透人眼角膜,造成瞬间且不可逆的视网膜损伤。因此,激光工作台必须完全封闭在具有专用激光安全观察窗的1级安全防护罩内,且完全不透光。此外,还需要强大的除尘系统(通常为2000至6000 CFM)来捕集有害的金属颗粒。
相反,等离子切割虽然是开放式作业台工艺,但会产生严重的噪音和烟雾危害。高电流等离子弧产生的噪音可超过 115 分贝 (dB),因此操作人员必须严格遵守听力保护规程。为了控制大量的有毒烟雾和火花,等离子切割台必须配备深水工作台(可吸收噪音并捕获颗粒物,但会产生有害废水)或大型下吸式通风系统(风量可达 5,000 至 10,000 CFM),并配备重型消防系统,以降低管道火灾的风险。
外包、内部产能和交付周期
对于正在考虑是自行切割还是外包的制造商而言,产能和交货周期是至关重要的因素。外包给加工商虽然可以转移资本支出负担,但会带来最低订购量 (MOQ) 和更长的交货周期,通常为 1 到 3 周。如果制造商对薄规格、高精度零件的内部需求每月超过 100 小时,那么购置一台内部激光切割机在经济上往往是可行的。
然而,对于重型结构钢部件而言,外包等离子切割对许多中型原始设备制造商 (OEM) 仍然极具吸引力。由于等离子切割机能够快速处理厚钢板,专业的服务中心可以提供极具竞争力的单价,除非制造商每年加工数百吨钢材,否则很难在内部实现如此优惠的价格。当快速原型制作、定制重型设备制造或对生产计划的完全控制比零件的原始成本指标更为重要时,将等离子切割纳入内部生产通常是合理的。
如何选择合适的切割方法
选择合适的切割方法需要将材料规格、尺寸公差和预算限制综合起来,形成一个完整的制造策略。并不存在放之四海而皆准的“最佳”技术;只有针对特定操作工况的最佳工艺。工程团队必须严格评估物料清单和历史生产数据,以确定哪种系统能够带来最佳的投资回报。
最有效的决策框架会分析孔厚比、可接受的边缘锥度以及二次加工的必要性。通过为这些参数设定明确的量化阈值,制造商可以自信地选择符合其生产要求并能将投资回收期控制在 24 至 36 个月的设备。
使工艺与公差和材料需求相匹配
选择加工工艺时,首要的技术筛选条件是将机器的性能与零件的几何要求相匹配。一个关键指标是最小孔径与材料厚度的比值。光纤激光器擅长切割微小特征,通常可以实现 0.5:1 的孔径与厚度比(例如,在 6 毫米厚的板材上切割 3 毫米的孔)。如果产品设计需要复杂的轮廓、尖锐的内角或小的螺纹孔,则激光切割是必不可少的。
等离子切割受电弧涡旋物理特性的限制。标准等离子切割通常要求孔径与厚度之比为 1.5:1,这意味着 10 毫米厚的板材需要至少 15 毫米的孔径才能保持圆柱形完整性。采用专用孔切割技术的先进高清等离子系统可以实现 1:1 的比例,但锥度仍然是一个需要考虑的因素。如果零件公差允许 ±0.5 毫米的偏差,并且主要涉及外部轮廓或大螺栓孔,那么等离子切割是一种经济高效的解决方案,且无需过度设计工艺。
何时选择激光切割
当生产组合中薄至中等厚度(15毫米以下)金属板材占比很高时,激光切割应是首选。航空航天、医疗器械制造、电子外壳和汽车冲压等行业都依赖激光切割,因为它在薄材料加工方面速度极快,且边缘质量完美。当零件必须直接从切割台送至折弯机或自动焊接单元,而无需人工去毛刺时,激光切割产生的无毛刺、零锥度边缘就显得至关重要。
此外,在加工结构高度复杂、网片间距极小的部件时,激光切割是更优的选择。0.2毫米的窄切缝使软件能够将零件以毫米级的间距排列,从而将材料利用率提高到85%以上。对于加工钛、薄不锈钢或特种铝等昂贵合金的设备而言,激光切割窄切缝带来的材料节省足以抵消其在第一年运营中较高的每小时运行成本。
何时选择等离子切割
等离子切割是重型工业制造、结构钢加工和造船的首选方法。
要点总结
- 当零件需要严格的公差、精细的特征、干净的边缘或最少的二次加工时,请选择激光切割。
- 对于厚板和结构件加工,如果切割速度和较低的设备成本比超高精度更重要,则可以使用等离子切割。
- 预计光纤激光系统的公差约为±0.05毫米至±0.1毫米,而等离子切割的公差约为±0.3毫米至±0.5毫米。
- 对于变形控制和尺寸精度要求极高的情况,应避免对厚度小于 3 毫米的薄板进行等离子切割。
- 考虑到下游人工成本,因为边缘质量差或热变形会导致零件总成本增加 20% 至 40%。
常见问题解答
哪种钣金加工工艺精度更高?
激光切割通常精度更高,典型的工业光纤激光器公差为±0.05毫米至±0.1毫米。等离子切割通常能达到±0.3毫米至±0.5毫米左右,因此更适合加工对公差要求不那么严格的较厚板材。
什么时候等离子切割是更好的选择?
对于厚碳钢板、结构件以及速度和较低的设备成本比精细的边缘质量或严格的尺寸精度更重要的作业,等离子切割通常更合适。
激光切割是否能减少二次加工?
是的。激光切割能产生更干净的边缘、更窄的切口和更小的热变形,因此零件通常可以直接进行弯曲、焊接或机械加工,只需极少的打磨或精加工。
等离子切割适用于薄金属板材吗?
通常不适用于厚度小于约 3 毫米的高精度薄板加工。等离子切割较高的热输入会导致翘曲、变形和切割路径变宽,尤其是在加工精细或复杂的零件时。
哪种切割方法更具成本效益?
这取决于具体零件。激光切割设备投资较高,但可以减少废料和后处理工序。等离子切割入门成本较低,厚板加工效率高,但精密零件可能需要更多后续加工。
