


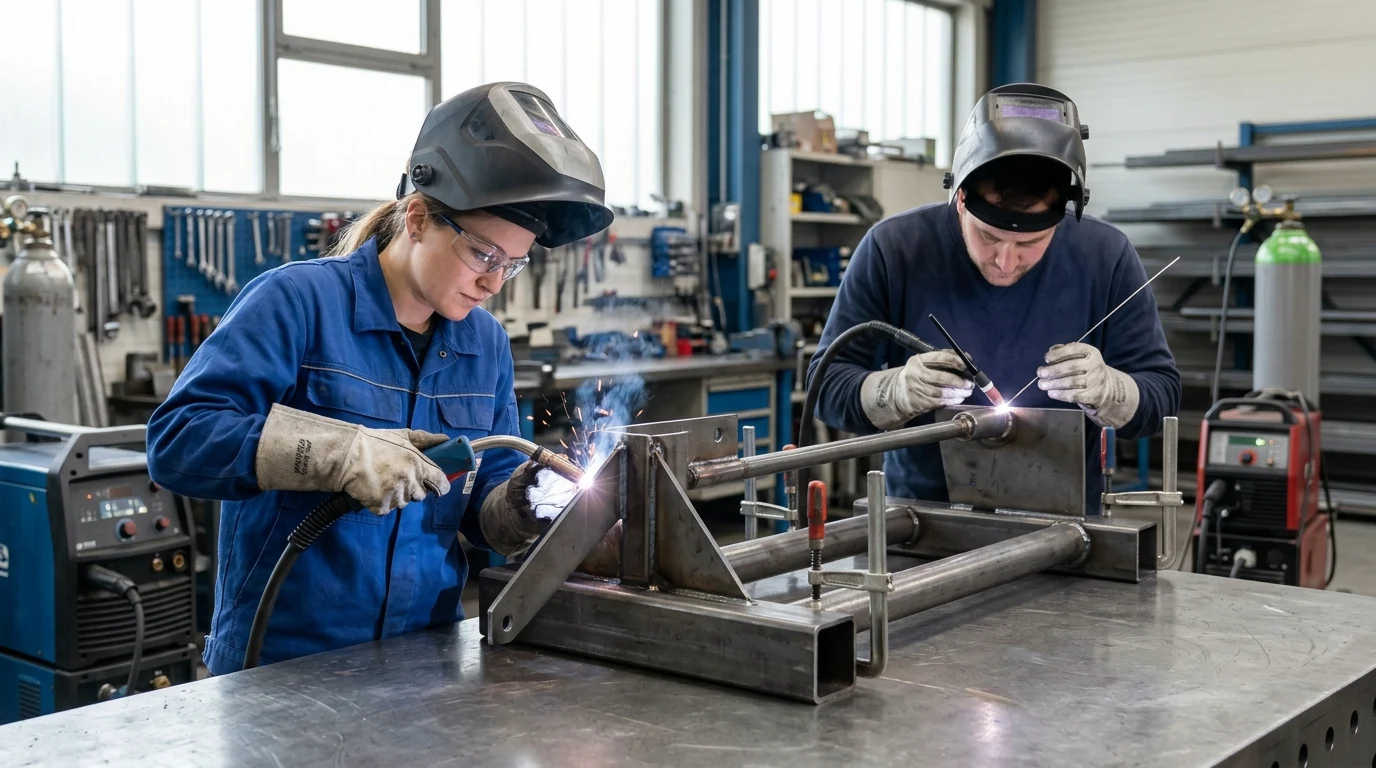
介绍
在米格和 氩弧焊 焊接方式的影响远不止于焊接本身;它还会影响生产速度、表面质量、材料兼容性和总体成本。虽然两种焊接工艺都使用保护气体来保护焊缝,但它们在焊条类型、操作人员控制、熔敷率以及各自最擅长的焊接类型方面存在差异。本文将用通俗易懂的语言解释它们之间的核心区别,包括MIG焊接通常适用于快速、大批量生产的场合,以及TIG焊接在更精细、更精确的焊接方面的优势。读完本文后,您将掌握选择哪种焊接工艺更适合特定零件、工作流程或质量要求的实用方法。
为什么MIG焊和TIG焊的区别很重要
在金属惰性气体保护焊 (MIG) 和钨极惰性气体保护焊 (TIG) 之间进行选择是一项关键的工程决策。 金属加工这一选择不仅决定了最终组件的结构完整性,也决定了制造过程的基本经济效益。通过了解每种方法的独特机械和冶金特性,制造管理人员可以优化生产线,以实现最大产能或精准制造。
对产量和焊接质量的影响
这两种工艺最直接的区别在于熔敷速率和整体生产速度。MIG焊接的金属熔敷速率通常在每小时5.0至10.0磅(2.2至4.5公斤/小时)之间,因此特别适合以高产量为主要目标的批量生产环境。相比之下, 氩弧焊 焊接过程速度明显较慢,通常每小时沉积速率为 1.0 至 3.0 磅(0.45 至 1.3 公斤)。然而,这种较低的速度使操作人员能够对熔池进行无与伦比的控制,从而获得无缺陷的高质量接头,这对于关键的航空航天、核能和医疗应用至关重要。
对下游成本和返工的影响
MIG焊接的初始速度优势必须与潜在的后续成本进行权衡。MIG焊接过程中经常会产生焊渣飞溅——粘附在母材上的熔融金属液滴——这需要焊后打磨和精加工。这些二次加工会抵消焊接阶段节省的人工成本。反之, 氩弧焊 可产生极其洁净、无飞溅的焊缝,几乎无需焊后处理。在对外观和尺寸公差要求严格的精密装配中,从 MIG 焊改为 TIG 焊可将返工率降低高达 40%。符合国际制造标准,例如由以下机构维护的标准:国际标准化组织通常,它决定了焊接缺陷的允许限度,进而影响工艺的选择,以最大限度地减少下游责任。
MIG焊和TIG焊的工作原理
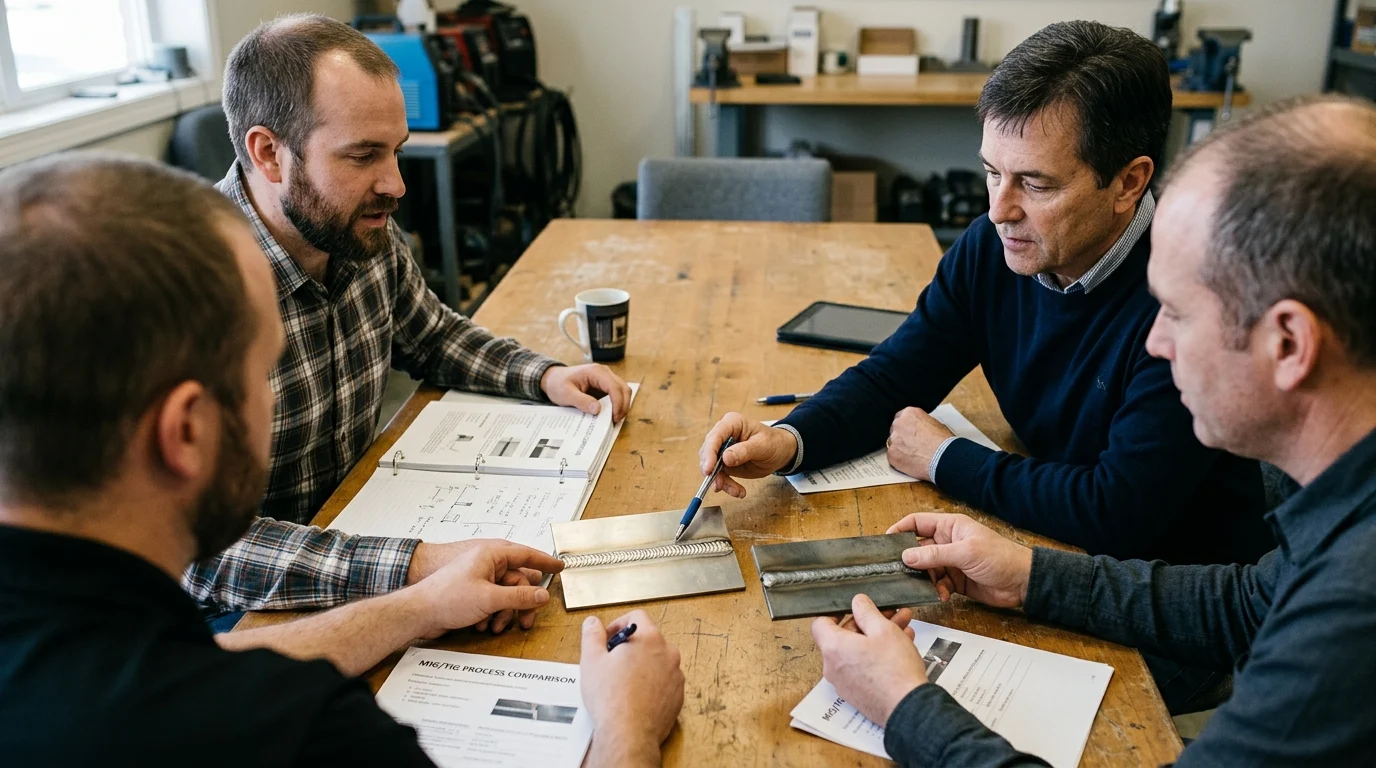
MIG焊和TIG焊都是电弧焊工艺,都利用电弧熔化母材,并依靠保护气体来防止熔池受到大气污染。尽管基本原理相同,但两种焊接方法的机械结构、设备配置和操作特性却存在显著差异。
MIG焊接如何使用耗材送丝
MIG焊接MIG焊接,正式名称为气体保护金属极电弧焊(GMAW),其工作原理是将连续的实心焊丝通过焊枪送入熔池。焊丝具有双重作用:它既能导电以维持电弧,又能熔化后作为焊缝的填充金属。自动送丝装置使得焊接过程可以连续进行,无需频繁停机。工业MIG焊接的常用工作电压范围为15V至35V,具体电压取决于材料厚度和所需的过渡模式,例如短路过渡、熔滴过渡或喷射过渡。
TIG焊接如何使用非消耗性钨电极
氩弧焊钨极氩弧焊(GTAW)依靠非消耗性钨电极来建立和维持电弧。由于在正常操作条件下钨不会熔化到熔池中,因此如果焊缝需要额外材料,操作人员必须手动将单独的焊丝送入电弧中。这种手动添加焊丝的操作需要高度的双手协调配合。 氩弧焊 该设备可精确控制热输入,标准工业应用中的工作电流通常可通过脚踏板在 10A 至 200A 之间调节,从而实现实时热管理。
MIG焊与TIG焊的快速对比表
为了明确区分两种方法的操作参数,下表列出了它们的主要特点:
| 范围 | MIG焊接 (GMAW) | 氩弧焊 (GTAW) |
|---|---|---|
| 电极类型 | 耗材送丝 | 非消耗性钨 |
| 添加填料 | 自动(通过电极) | 手动(独立杆) |
| 典型沉积速率 | 5.0 - 10.0 磅/小时 | 1.0 - 3.0 磅/小时 |
| 主保护气体 | 氩气/二氧化碳混合物 | 100%氩气或氩氦混合气 |
| 操作员技能要求 | 缓和 | 极高 |
MIG焊与TIG焊:材料、性能和成本
焊接组件的机械性能、美观性和经济可行性很大程度上取决于所选焊接工艺是否与母材特性和预算限制相匹配。每种工艺都具有独特的优势,具体取决于项目的冶金要求。
每种工艺的最佳金属和厚度范围
MIG焊接 它用途非常广泛,是碳钢连接的行业标准。不锈钢和铝对于单道焊接厚度在 0.040 英寸(1.0 毫米)至 0.5 英寸(12.7 毫米)之间的材料,TIG 焊接尤其有效。TIG 焊接虽然能够连接较厚的材料,但在焊接薄至 0.005 英寸(0.1 毫米)的金属时,其优势尤为突出,且不会造成烧穿。此外,对于钛、镁和因科镍合金等特殊金属和高活性金属,TIG 焊接也是首选方法,因为在这些情况下,精确的大气保护和热控制至关重要。
飞溅、渗透、变形、清理和表面处理
两种焊接工艺的焊接效果差异显著。MIG焊接的总热输入量更高,这可能导致厚度小于0.125英寸(3.2毫米)的材料发生热变形。此外,MIG焊接容易产生飞溅,需要额外的清理工作才能获得光滑的表面。TIG焊接则具有更优异的熔深控制能力,且不会产生飞溅,可直接从焊枪获得外观完美的焊缝。这种洁净的焊接工艺对于食品级不锈钢管道等高纯度应用至关重要,因为任何表面不平整都可能滋生细菌。
主要运营成本驱动因素
每种工艺的运营成本受不同因素影响。MIG焊接因其焊接速度快,可降低直接人工成本,但会产生耗材(如焊丝、焊嘴和喷嘴)等持续性费用。TIG焊接则高度依赖人工,需要专业操作人员,其时薪比普通MIG操作人员高出20%至30%。此外,TIG焊接使用的保护气体(通常为100%高纯氩气)比MIG焊接使用的氩气/二氧化碳混合气体贵得多,工业气瓶的价格通常在60至100美元之间,从而提高了每英尺焊缝的总运营成本。
如何选择MIG焊和TIG焊
选择合适的焊接工艺不仅仅是操作人员的个人偏好;它需要对物理接头设计、预期产量和必要的冶金结果进行系统评估,以确保结构完整性和成本效益。
如何评估联合设计和生产量
接头的几何形状和生产规模决定了最佳工艺。长而连续的直线焊接…… 重型结构钢 MIG焊接的自动化特性使其更具优势。相反,薄壁管材或复杂组件上的复杂、异位接头则需要TIG焊接的精准度。在评估生产规模时,规模经济起着至关重要的作用。对于年产量超过10,000件的生产,集成…… 机器人MIG焊接单元 成为保持紧凑的生产周期和降低单位成本的最可行策略。
何时选择 MIG 焊接?
MIG焊接仍然是重型制造、汽车制造和结构施工领域的首选焊接方式。当生产效率是衡量成功的主要指标,且基材厚度超过3.0毫米时,MIG焊接能够在速度和结构强度之间取得最佳平衡。此外,MIG焊接能够弥合装配不良情况下的微小缝隙,这使其在快节奏的生产环境中也极具优势,因为在这些环境中,完美的接头准备并非总是可行。
避免常见的流程选择错误
制造工程中常见的错误之一是过度指定氩弧焊(TIG焊)用于对精度要求不高的应用。强制厚结构接头采用氩弧焊会导致人工成本不必要地增加高达300%,这是由于氩弧焊的熔敷速度较慢。相反,在薄铝或不锈钢上默认采用熔化极气体保护焊(MIG焊)往往会导致过热,造成烧穿、严重变形和过高的废品率。工艺选择与材料厚度不匹配是导致预算超支和工期延误的主要原因。
MIG 与 TIG 焊接决策框架
建立标准化的决策框架,能够让工程和生产团队基于量化指标而非直觉来优化制造策略。通过评估关键项目变量,制造商可以持续选择最高效、最具成本效益的焊接工艺。
使用简单的工艺选择矩阵
为了简化决策流程,制造经理可以利用工艺选择矩阵来权衡关键项目参数。下表提供了一个基于常见工业场景的定量和定性框架,用于选择 MIG 焊接或 TIG 焊接。
| 项目变量 | 推荐使用MIG焊接 | 推荐使用氩弧焊 |
|---|---|---|
| 材料厚度 | 大于 0.125 英寸(3.2 毫米) | 小于 0.125 英寸(3.2 毫米) |
| 生产量 | 高(> 500 单位/天) | 低至中等( |
| 审美要求 | 功能性/二次加工允许 | 关键/外露焊缝(未经表面处理) |
| 基材 | 碳钢,重型铝 | 钛合金、特种合金、薄型不锈钢 |
| 装配公差 | 适度的差距是可以接受的。 | 需要精确、紧密的配合 |
通过应用此矩阵,企业可以使其制造能力与全球最佳实践保持一致。无论是生产重型基础设施部件还是复杂的航空航天组件,采用数据驱动的选择标准都能确保所选焊接方法既满足产品的结构要求,又符合项目的预算限制。深入了解这些不同的工艺流程对于驾驭现代制造的复杂性至关重要。 冶金 以及工业制造。
要点总结
- MIG焊和TIG焊最重要的结论和原理
- 在您承诺之前,值得验证的规格、合规性和风险检查
- 读者可以立即采取的实用后续步骤和注意事项
常见问题解答
MIG焊接和TIG焊接的主要区别是什么?
MIG 焊使用连续送丝的消耗性焊丝,焊接速度更快;而 TIG 焊使用非消耗性钨电极,焊接更干净、更精确。
哪种工艺更适合大批量金属加工?
MIG焊通常更适合大批量生产,因为它的送丝方式支持更快的熔敷速度和更短的循环时间。
什么情况下应该选择氩弧焊而不是熔化极气体保护焊?
当焊接外观、严格的公差或减少返工至关重要时,尤其是对于薄截面或关键组件,请选择 TIG 焊接。
MIG焊和TIG焊哪个需要更多的焊后处理?
由于飞溅,MIG焊缝通常需要更多的打磨或清理,而TIG焊缝通常更干净,只需少量后续处理即可。
明利金属能否协助选择MIG焊或TIG焊用于加工项目?
是的。在mingli-metal.com网站上,材料、焊接质量、公差和生产数量等项目要求可以指导我们选择最佳工艺方案。